Analyse van de structuur van draaigereedschap en belangrijke punten bij het slijpen van messen
Tijdens het snijproces zal de snijkant van het draaigereedschap, als gevolg van de intense wrijving en snijwarmte op de voor- en achterkant van het draaigereedschap, bot worden en het snijvermogen verliezen. Alleen door slijpen kan de scherpte van de snijkant en de juiste draaihoek worden hersteld.
Daarom moeten draaibankwerkers niet alleen het snijprincipe begrijpen en de juiste hoek van het draaigereedschap kiezen, maar moeten ze ook de slijpvaardigheden van het draaigereedschap vakkundig beheersen. Hieronder wil ik enkele ervaringen met het slijpen van automessen aan u voorstellen!
1, Samenstelling van draaigereedschappen
Het draaigereedschap bestaat uit twee delen: de snijkop en het snijlichaam. De gereedschapskop wordt gebruikt voor het snijden en het gereedschapslichaam wordt gebruikt voor installatie. Het blad bestaat doorgaans uit drie zijden, twee randen en één punt.
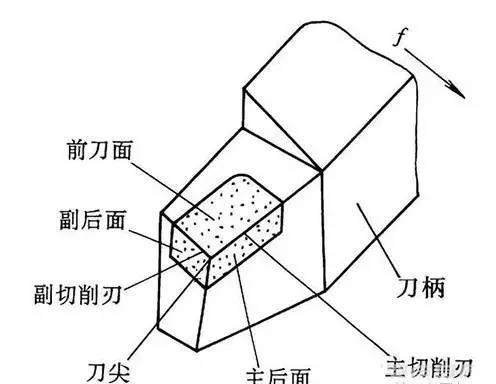
Het voorste bladoppervlak is het oppervlak waar de chip doorheen stroomt.
Het belangrijkste achtersnijoppervlak is het oppervlak tegenover het snijoppervlak van het werkstuk.
Het secundaire achtersnijvlak is het oppervlak tegenover het bewerkte oppervlak van het werkstuk.
De belangrijkste snijkant is de kruising van de voorste en achterste snijvlakken, verantwoordelijk voor het belangrijkste snijwerk.
De hulpsnijkant is de snijlijn tussen het voorste snijoppervlak en het achterste hulpsnijvlak, verantwoordelijk voor een kleine hoeveelheid snijwerk en een bepaalde polijstrol.
De snijkant is het snijpunt van de hoofdsnijkant en de secundaire snijkant, meestal een kleine overgangsboog.
2, de formele structuur van draaigereedschappen
De meest gebruikte structurele vormen van draaigereedschappen zijn de volgende twee:
(1) Integraal draaigereedschap
Het snijgedeelte van de snijkop wordt verkregen door het mes te slijpen, en het materiaal van het totale draaigereedschap is meestal gemaakt van hogesnelheidsstaal, dat over het algemeen wordt gebruikt voor snijden op lage snelheid.
(2) Lasdraaigereedschap
Las het mes van een harde legering op de snijkant en verschillende soorten draaigereedschappen kunnen bladen met verschillende vormen gebruiken. Voor het snijden op hoge snelheid kunnen gelaste draaigereedschappen van harde legeringen worden gebruikt.
3, De belangrijkste hoeken en functies van draaigereedschappen
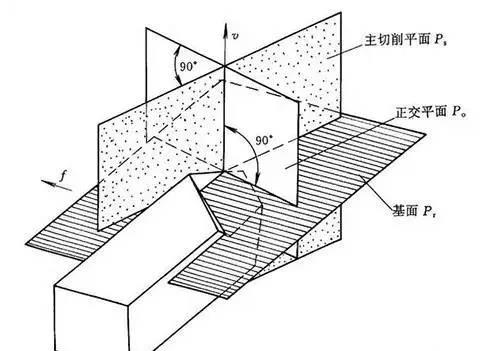
De belangrijkste hoeken van het draaigereedschap zijn de voorhoek ( {{0}}) Achterhoek ( 0), hoofdafwijkingshoek (Kr), secundaire afwijkingshoek (Kr) en bladhellingshoek ( λ s) . Om de hoek van het draaigereedschap te bepalen, moeten drie coördinaatvlakken worden vastgesteld: snijvlak, basisvlak en hoofdprofiel. Als bij draaien geen rekening wordt gehouden met de invloed van de gereedschapsinstallatie en de snijbeweging, kan het snijvlak worden beschouwd als een verticaal vlak; Het basisvlak is een horizontaal vlak; Wanneer de hoofdsnijkant horizontaal is, is het profiel loodrecht op de hoofdsnijkant het hoofdprofiel.
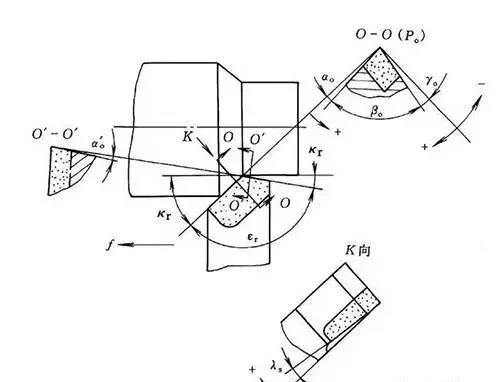
(1) Voorhoorn 0 gemeten in het hoofdprofiel is de hoek tussen het voorste snijoppervlak en het basisoppervlak. Zijn functie is om het mes scherp te maken en het snijden te vergemakkelijken. Maar de voorste hoek mag niet te groot zijn, anders zal deze de sterkte van het mes verzwakken en gevoelig zijn voor slijtage en zelfs instorten. Bij het verwerken van plastic materialen kunnen grotere voorhoeken worden geselecteerd, zoals het gebruik van draaigereedschappen van harde legeringen om stalen onderdelen te snijden 0=10-20, het verwerken van brosse materialen, de voorste hoek van draaigereedschappen 0 moet groter zijn dan bij ruwe bewerking om vergemakkelijkt scherpe snijkanten en vermindert de ruwheid van het werkstuk.
(2) Achterhoek 0 wordt gemeten in het hoofdgedeelte en is de hoek tussen de hoofdrug en het snijvlak. Zijn functie is het verminderen van de wrijving tussen de hoofdachterkant en het werkstuk tijdens het draaien, meestal met een waarde van 0=6 graden ~12 graden. Neem de kleine waarde voor ruw draaien en de grote waarde voor fijn draaien.
(3) De hoofdafwijkingshoek Kr wordt gemeten in het basisvlak, wat de hoek is tussen de projectie van de hoofdsnijkant op het basisvlak en de voedingsrichting. Zijn functie is om:
1) De lengte van de hoofdsnijkant die deelneemt aan het snijden kan worden gewijzigd, wat de standtijd van het gereedschap beïnvloedt.
2) Beïnvloedt de grootte van de radiale snijkracht.
Een kleine hoofdafwijkingshoek kan de lengte van de hoofdsnijkant die deelneemt aan het snijden vergroten, wat resulteert in een betere warmteafvoer en gunstig is voor het verlengen van de levensduur van het gereedschap. Bij het verwerken van slanke assen is de stijfheid van het werkstuk echter onvoldoende, en een kleine hoofdafwijkingshoek zal de radiale kracht vergroten die door het gereedschap op het werkstuk wordt uitgeoefend, wat gevoelig is voor buiging en trillingen. Daarom moet een grotere hoofdafwijkingshoek worden geselecteerd.
De meest gebruikte hoofdafwijkingshoeken voor draaigereedschappen zijn 45 graden, 60 graden, 75 graden, 90 graden, waarbij 45 graden vaker voorkomt.
(4) De secundaire afbuighoek Kr wordt gemeten in het basisvlak en is de hoek tussen de projectie van de secundaire snijkant op het basisvlak en de tegenovergestelde invoerrichting. De belangrijkste functie ervan is het verminderen van de wrijving tussen de secundaire snijkant en het bewerkte oppervlak, om de ruwheid van het bewerkte oppervlak te verbeteren.
Onder de omstandigheden van gelijke snijdiepte ap, voedingssnelheid f en hoofdafwijkingshoek Kr kan het verkleinen van de secundaire afwijkingshoek Kr het resterende gebied na het draaien verkleinen, waardoor de oppervlakteruwheid wordt verminderd. Over het algemeen wordt Kr=5 graad tot 15 graad geselecteerd.
(5) De hellingshoek van het mes in λ S, gemeten in het snijvlak, is de hoek tussen de hoofdsnijkant en het basisoppervlak. De belangrijkste functie is het controleren van de richting van de spaanstroom. De hoofdsnijkant is evenwijdig aan het basisvlak, λ S=0; De bladpunt bevindt zich op het laagste punt van de hoofdsnijkant, λ Wanneer s negatief is, neemt de sterkte van de gereedschapspunt toe en stromen de spanen naar het bewerkte oppervlak voor ruwe bewerking; De bladpunt bevindt zich op het hoogste punt van de hoofdsnijkant, λ S is een positieve waarde, de sterkte van de gereedschapspunt is verzwakt en de spanen stromen naar het te bewerken oppervlak, dat wordt gebruikt voor precisiebewerking. Hellingshoek draaiblad λ s. Over het algemeen geselecteerd tussen -5 graad -+5 graad .
4, Slijpen van draaigereedschappen
Nadat het draaigereedschap bot is geworden, moet het worden geslepen om de redelijke vorm en hoek te herstellen. Draaigereedschappen worden meestal op een slijpmachine geslepen. Een witte aluminiumoxide slijpschijf wordt gebruikt voor het slijpen van draaigereedschappen van hogesnelheidsstaal, en een groene siliciumcarbide slijpschijf wordt gebruikt voor het slijpen van draaigereedschappen van harde legeringen.
Bij het naslijpen van een draaigereedschap is het vaak nodig om het betreffende snijvlak te slijpen op basis van de slijtage van het gereedschap. De algemene volgorde voor het slijpen van de snijkant van een draaigereedschap is: slijpen van het achterste mesoppervlak → slijpen van het secundaire mesoppervlak → slijpen van het voorste mesoppervlak → slijpen van de gereedschapspuntboog. Na het slijpen van de snijkant van het draaigereedschap moet elk snijvlak ook fijngeslepen worden met een oliesteen. Dit kan de levensduur van het draaigereedschap effectief verbeteren en de oppervlakteruwheid van het werkstuk verminderen.
De stappen voor het slijpen van de snijkant van het draaigereedschap zijn als volgt:
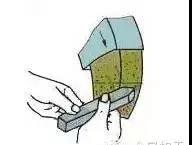
Slijp de hoofd- en achtersnijvlakken, terwijl u ook de hoofdafwijkingshoek en de hoofdachterhoek slijpt, zoals weergegeven in figuur (a);
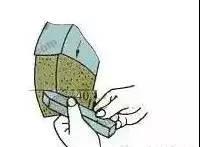
Slijp de achterrand van het secundaire mes en slijp tegelijkertijd de secundaire offsethoek en secundaire achterhoek uit, zoals weergegeven in (b) hierboven;
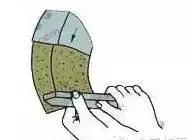
Slijp de voorkant en slijp tegelijkertijd de voorste hoek uit, zoals weergegeven in (c) hierboven;
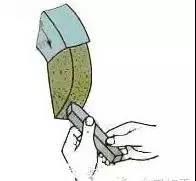
Slijp elk mesoppervlak en de punt, zoals weergegeven in (d) hierboven.
De houding en wijze van slijpen van het draaigereedschap zijn:
Mensen staan aan de zijkant van de slijpschijf om te voorkomen dat er fragmenten naar buiten vliegen en mensen verwonden als de slijpschijf breekt;
Laat de afstand tussen de twee handen los die het mes vasthouden, klem de taille vast met beide ellebogen om het trillen tijdens het slijpen te verminderen;
Bij het slijpen van de hoofd- en achtersnijvlakken moet het draaigereedschap in het horizontale midden van de slijpschijf worden geplaatst, met de gereedschapspunt lichtjes naar boven gekanteld, ongeveer 3 graden ~ 8 graden. Nadat het draaigereedschap contact heeft gemaakt met de slijpschijf, moet het horizontaal naar links en naar rechts bewegen. Wanneer het draaigereedschap de slijpschijf verlaat, moet het naar boven worden getild om te voorkomen dat het geslepen mes door de slijpschijf wordt beschadigd;
Bij het slijpen van het bladoppervlak, de hoek waaronder de staart van het blad met één hoofdafwijkingshoek naar links afwijkt; Bij het slijpen van de achterkant van het paar, de hoek waaronder de staart van de gereedschapshouder met één zijdelingse afwijkingshoek naar rechts afwijkt;
Bij het slijpen van de gebogen rand van het snijgereedschap wordt dit meestal gedaan door het voorste uiteinde van het snijgereedschap met de linkerhand als steunpunt vast te houden en het achterste uiteinde van het snijgereedschap met de rechterhand te draaien.
Bij het slijpen van draaigereedschappen moeten de volgende voorzorgsmaatregelen worden genomen:
(1) Houd bij het slijpen van het mes het draaigereedschap stevig met beide handen vast en plaats de gereedschapshouder tegen de steun, zodat het aangetaste oppervlak lichtjes aan de slijpschijf hecht. Oefen niet te veel kracht uit om te voorkomen dat de slijpschijf wordt verpletterd en ongelukken worden veroorzaakt.
(2) Het geslepen draaigereedschap moet naar links en rechts over het omtreksoppervlak van de slijpschijf worden bewogen om een gelijkmatige slijtage van de slijpschijf te garanderen zonder groeven achter te laten. Vermijd ruw slijpen van het draaigereedschap aan beide zijden van de slijpschijf, waardoor de slijpschijf kan gaan slingeren, springen of zelfs breken onder kracht.
(3) Wanneer het mes wordt opgewarmd, moet het worden gekoeld met water om te voorkomen dat het mes uitgloeit en zacht wordt als gevolg van overmatige temperatuurstijging. Bij het slijpen van draaigereedschappen van harde legeringen mag de snijkant niet in water worden gedompeld om scheuren te voorkomen die worden veroorzaakt door snelle afkoeling van het blad.
(4) Ga niet op de voorkant van de slijpschijf staan om het draaigereedschap te slijpen, om letsel bij de bediener te voorkomen wanneer de slijpschijf breekt.
5, Veel voorkomende typen en toepassingen van draaigereedschappen
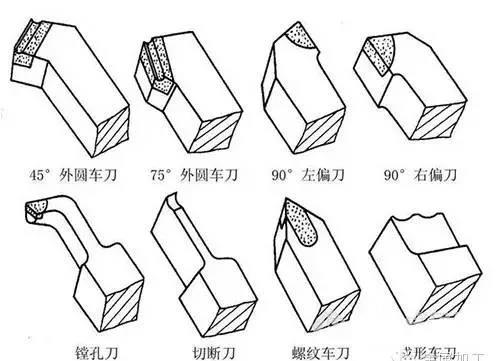
Draaigereedschappen kunnen worden onderverdeeld in cilindrische draaigereedschappen, kopse draaigereedschappen, snijgereedschappen, kottergereedschappen, vormdraaigereedschappen en draaigereedschappen met patronen, afhankelijk van hun gebruik.
(a) 90 graden draaigereedschap (uit het midden)
(b) 45 graden draaigereedschap (elleboogdraaigereedschap)
(c) Snijmes
(d) Kotterfrees
(e) Gevormd draaigereedschap
(f) Draaddraaigereedschap
(g) Niet-herslijpende draaigereedschappen van harde legeringen