Volledige verzameling freesmethoden en -strategieën
1
Freesmethode
1) Basis freesbewerkingen
Inclusief: vlakfrezen, groeffrezen, zijfrezen en profielfrezen.
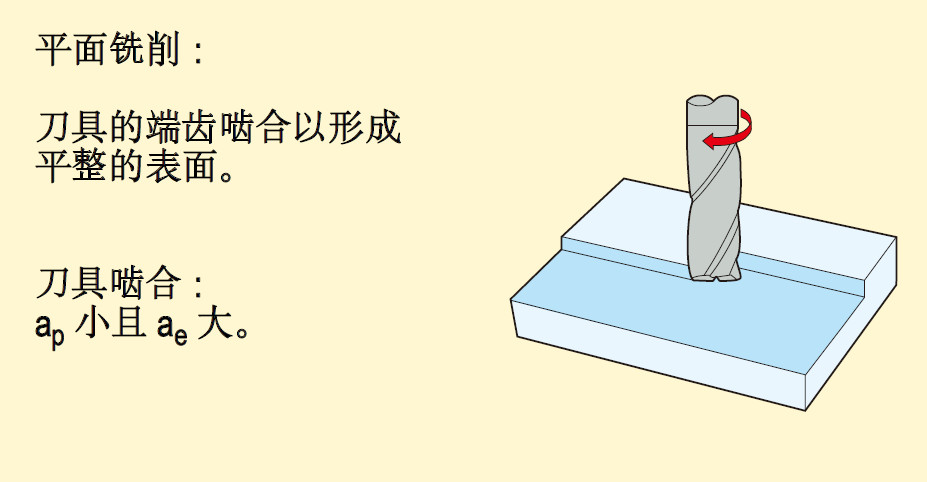
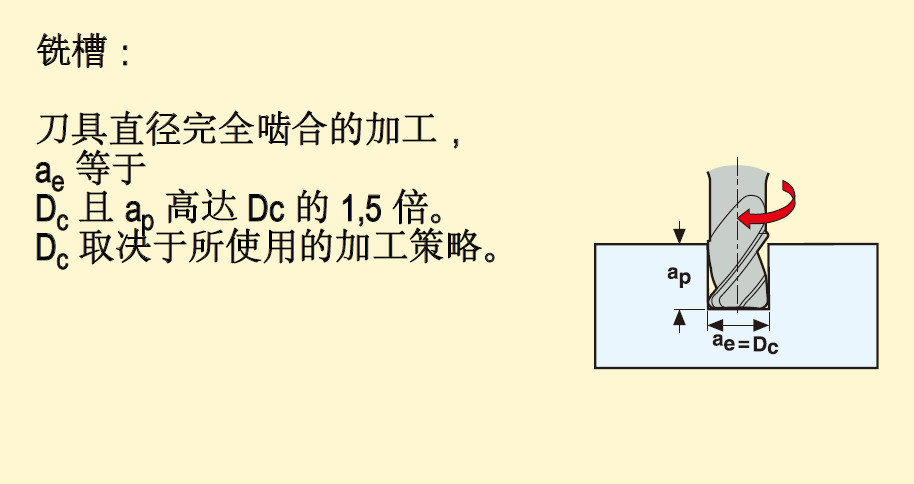
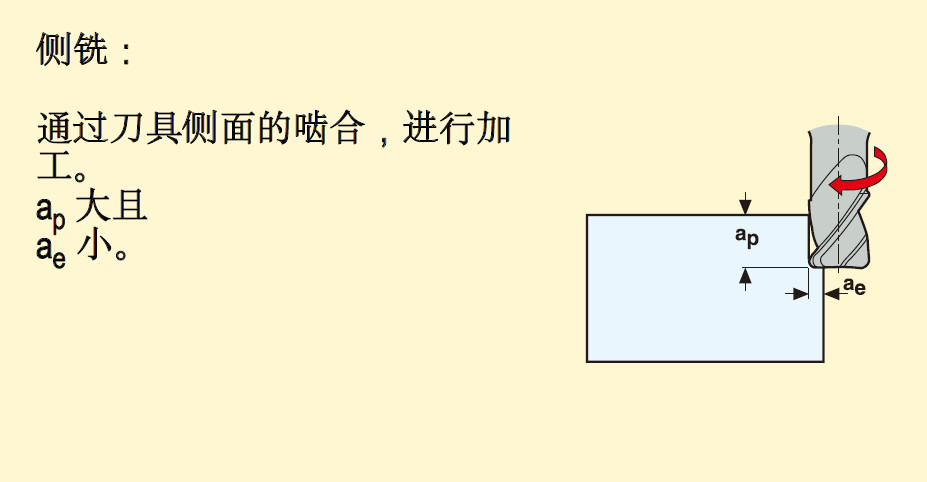
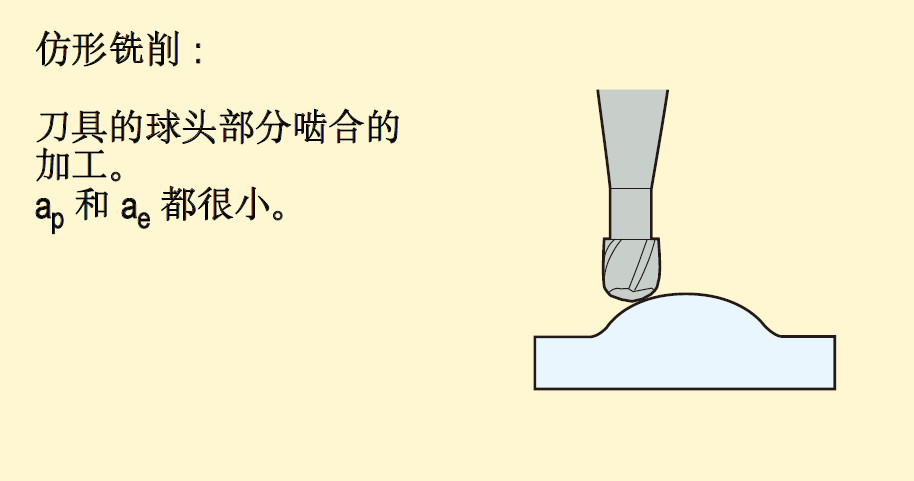
2) Geavanceerde freesverwerking
Inclusief: hellingsfrezen, draadinterpolatie, cycloïdaal frezen, push-pull profielfrezen, sleuffrezen, contourfrezen en boren.
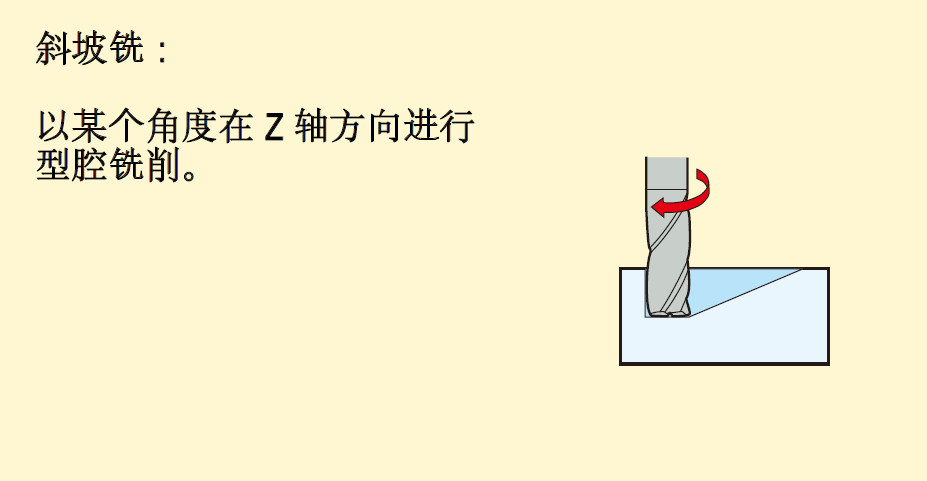
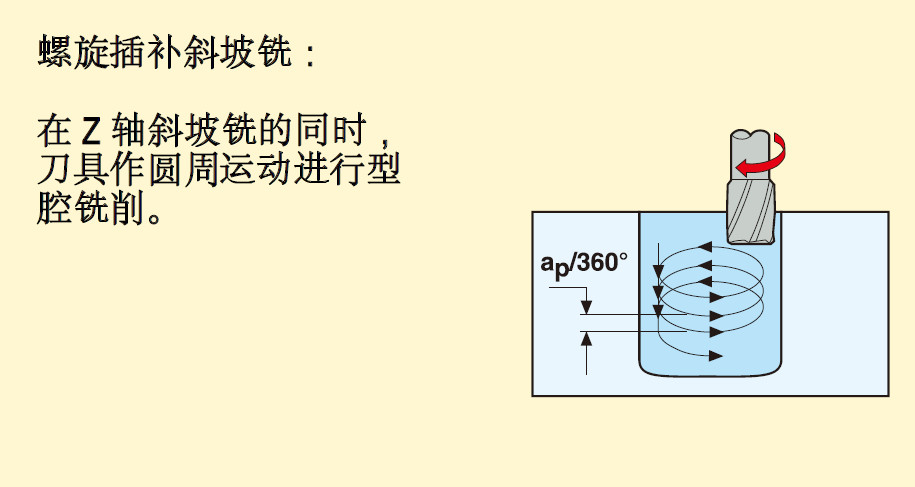
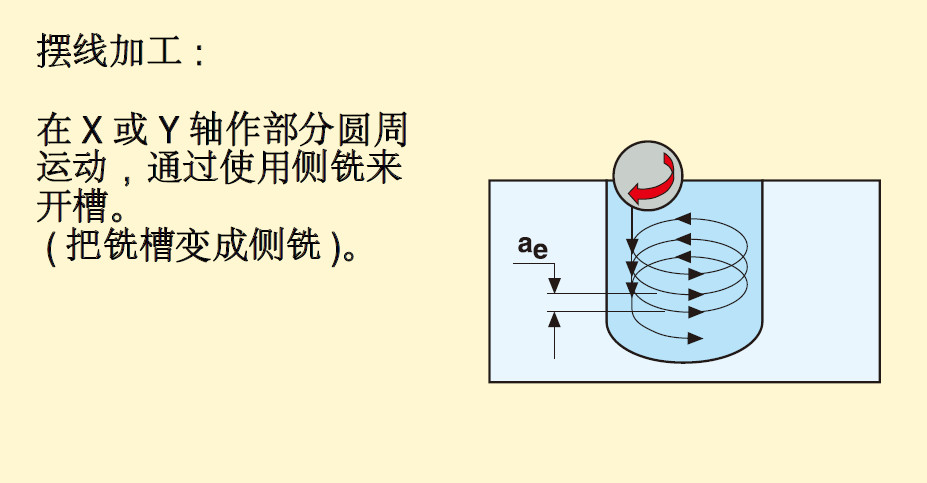
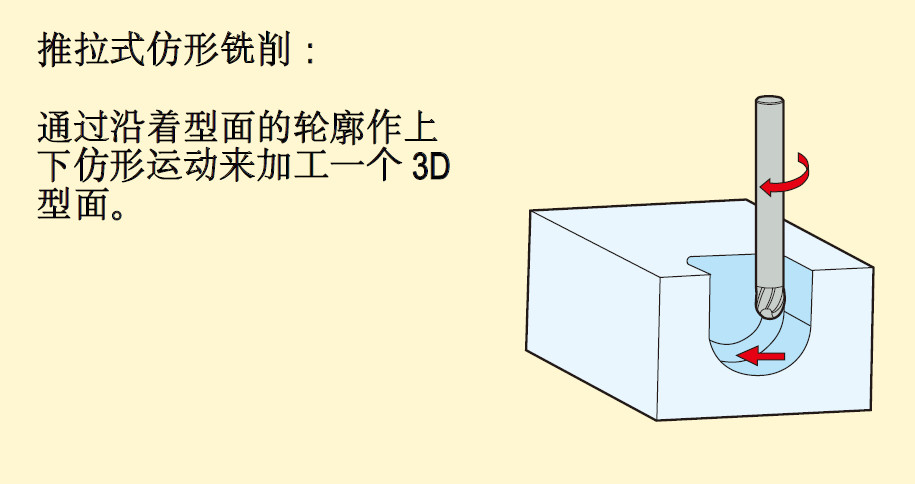
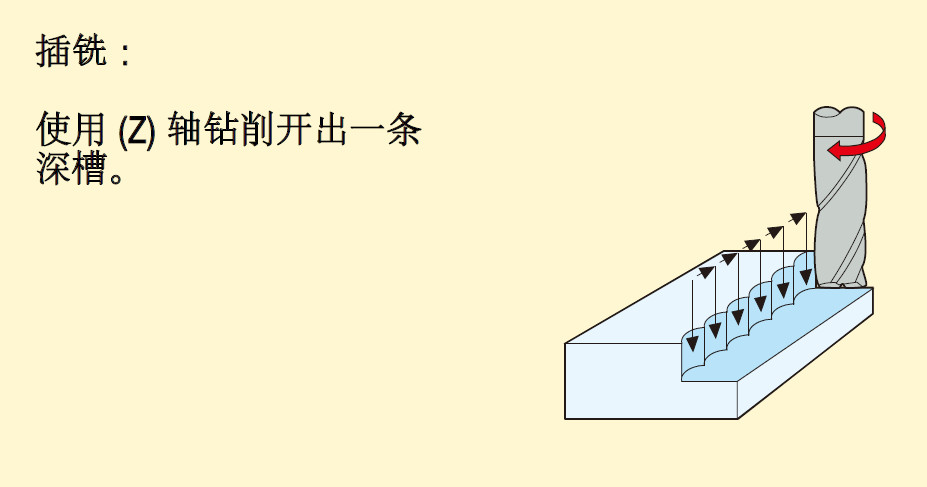
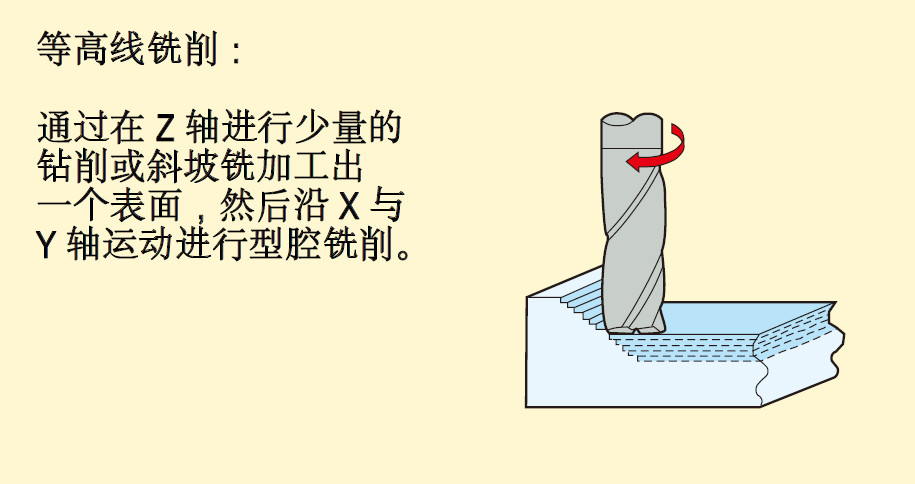
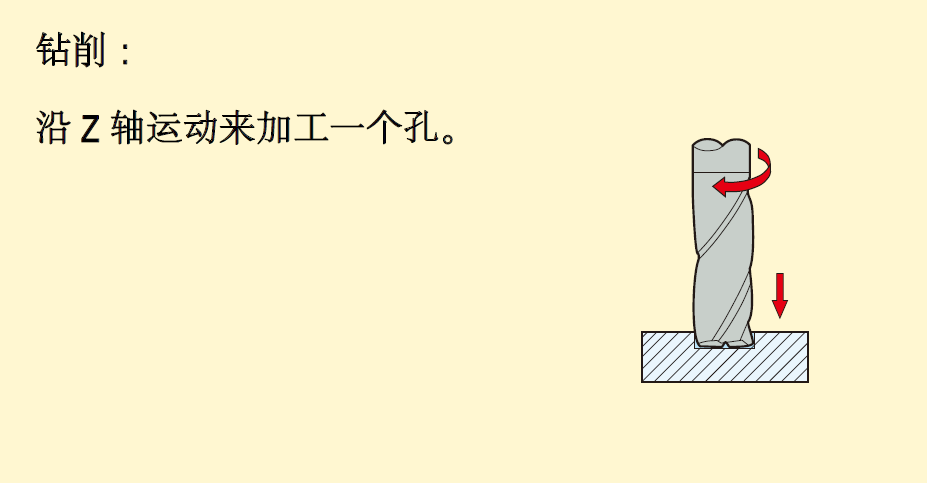
2
Definitie van freesstrategie
(1) Normale verwerking
Het is een verwerkingsstrategie voor algemene doeleinden. De verhouding tussen snijbreedte en snijdiepte kan variëren afhankelijk van het type proces.
1) Gereedschapseigenschappen: Het gereedschap heeft een relatief lange snijkant en een kleinere kerndiameter en stelt geen hoge precisie-eisen.
2) Vereisten voor werktuigmachines: Geen speciale vereisten.
3) Toepassingsgebied: Met basis-CNC-technologie zijn geavanceerde bewerkingsmethoden met hoge moeilijkheidsgraad niet haalbaar; Het verspaningsvolume kan slechts een gemiddeld niveau bereiken; De toepassingsgebieden omvatten doorgaans kleine batchgroottes en een breed scala aan materialen.
(2) Bewerking met hoge snelheid
Het is een bewerkingsstrategie die een kleine radiale snijdiepte, hoge snijsnelheid en voedingssnelheid combineert; Volgens de toegepaste methode kunnen een hoge materiaalverwijderingssnelheid en een lage Ra-waarde worden bereikt. De typische kenmerken van deze strategie zijn een lage snijkracht, minder warmteoverdracht naar het gereedschap en het werkstuk, verminderde braamvorming en een hoge maatnauwkeurigheid van het werkstuk; Bij hogesnelheidsbewerkingen kan het gebruik van hogere snijsnelheden dan bij gewone bewerkingen hoge verspaningssnelheden en een goede oppervlakteruwheid bereiken.
1) Kenmerken van het gereedschap: Stabiel (grotere kerndiameter en kortere snijlengte), heldere en goed gevormde spaanruimte, bevorderlijk voor een goede spaanafvoer en coating.
2) Vereisten voor werktuigmachines: CNC-besturing met hoge snelheid, hoge snelheid en hoge voedingssnelheid van de werkbank.
3) Toepassingsgebied: Gehard staal (48-62 HRC) in de matrijzenindustrie wordt onderworpen aan semi-precieze bewerking en precisiebewerking, met een korte levertijd. Bij gebruik van de juiste snijgereedschappen en geavanceerde bewerkingsmethoden kan deze technologie ook op veel andere materialen worden toegepast.
(3) Hoogwaardige verwerking
Het is een verwerkingsstrategie waarmee een zeer hoge verspaningssnelheid kan worden bereikt. Het typische kenmerk van deze strategie is dat de zaagbreedte tweemaal zo groot is als die van Dc, en de zaagdiepte 1-1,5 keer zo groot als Dc, afhankelijk van het materiaal van het werkstuk; Bij hoogwaardige bewerking kan het gebruik van een bewerkingsmethode met een veel hogere spaanbelasting dan gewone bewerking extreem hoge verspaningssnelheden bereiken.
1) Kenmerken van het gereedschap: een speciaal ontwikkelde spaanopvangstructuur op de spaanafvoergroef van het gereedschap, met een 45 graden, kleine platte of gebogen bladpunt voor bescherming, een bijzonder gladde spaanopvangruimte, coating, met of zonder een vaste handgreep aan de zijkant .
2) Vereisten voor werktuigmachines: hoge stabiliteit, hoge vermogensvereisten, klemsysteem met hoge stijfheid.
3) Toepassingsgebied: Bij grootschalige productie en verwerking is productie-efficiëntie een sleutelindicator, of bij de verwerking van afzonderlijke producten die een hoge verspaningscapaciteit vereisen.
(4) Hoge voerverwerking
Het is een bewerkingsstrategie met hoge voeding die het volledig snijden van de gehele gereedschapsdiameter combineert met een kleine snijdiepte. Bij machinale bewerking met hoge voedingssnelheid is het mogelijk een hoge verspaningssnelheid en een goede oppervlakteruwheid te bereiken door een snellere voedingssnelheid te gebruiken dan bij reguliere bewerking.
1) Gereedschapseigenschappen: speciaal ontwikkelde gereedschapspunt, extreem korte snijlengte en coating.
2) Vereisten voor werktuigmachines: hoge stabiliteit en de mogelijkheid tot hoge voedingssnelheid.
3) Toepassingsgebieden: van zacht staal tot gehard staal, titaniumlegering en roestvrij staal, het is zeer goed als voorbewerking vóór hogesnelheidsbewerking, en kan ook worden gebruikt voor machinale bewerking in diepe holtes. Een van de voordelen van deze technologie is dat het voor gebruikers erg handig is om eenvoudig, veilig en snel te programmeren in CAM. Het gebruik van de zogenaamde contourfreesstrategie maakt het programmeren van complexe vormen eenvoudiger zonder uitgebreide programmeerervaring.
(5) Microverwerking
Het is een bewerkingsstrategie waarbij gebruik wordt gemaakt van extreem kleine gereedschapsdiameters.
1) Kenmerken van het gereedschap: diameterbereik van Ø 0.1 tot 2.0mm, korte snijlengte, groot bereik van buitendiameterreductie, hoge precisie, coating.
2) Vereisten voor werktuigmachines: hoge spilnauwkeurigheid, hoge rotatiesnelheid, CNC en thermische stabiliteit om spilverlenging te voorkomen.
3) Toepassingsgebied: Het uitvoeren van diverse caviteitsbewerkingen op een verscheidenheid aan materialen.
3
Freesparameters en berekeningsformules
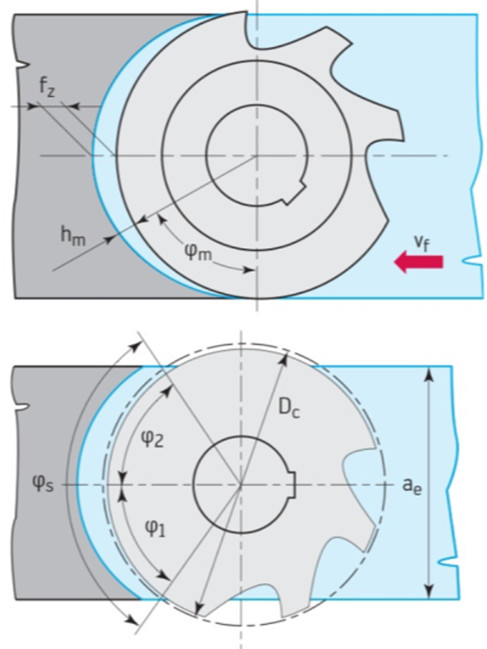
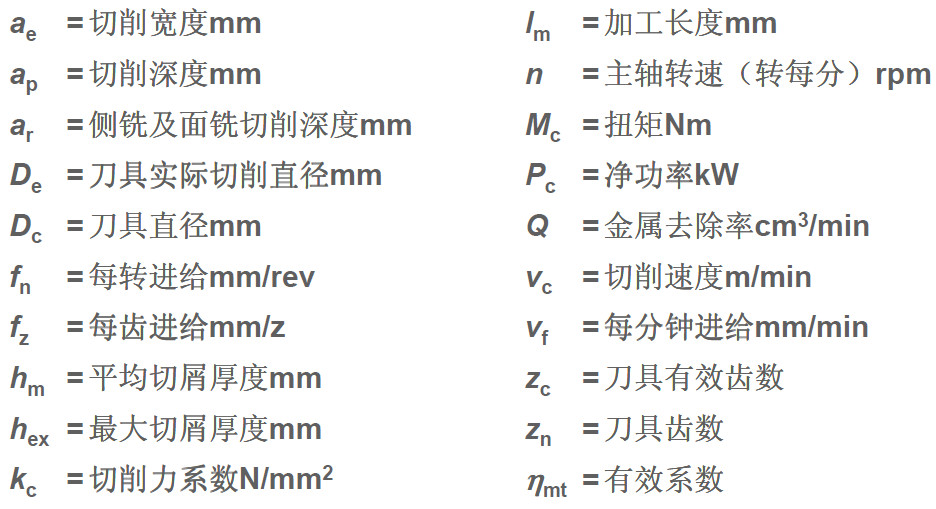
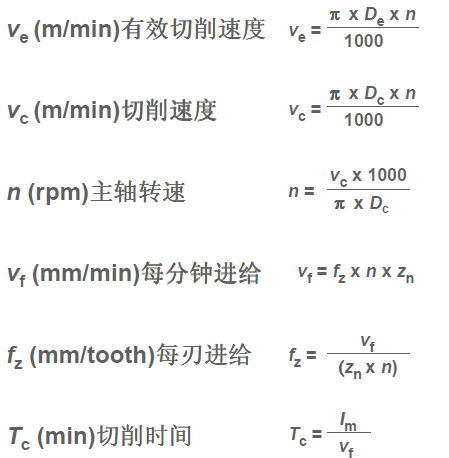
Berekeningsformule voor snijparameters:
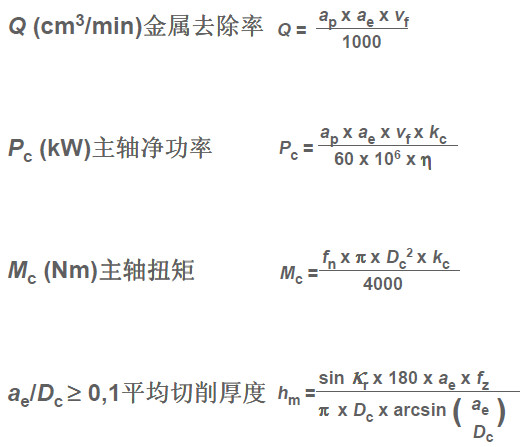
4
Samenvatting frezen
1) Controleer het vermogen en de stijfheid van de werktuigmachine om er zeker van te zijn dat de diameter van de gebruikte frees zo kort mogelijk kan zijn in de uitsteeklengte van het gereedschap dat in de werktuigmachine wordt gebruikt;
2) Het aantal tanden van de frees is gematigd om ervoor te zorgen dat er niet te veel bladen tegelijkertijd in het werkstuk ingrijpen en trillingen veroorzaken tijdens de bewerking. Bij het frezen van smalle werkstukken of holtes moet er voldoende aangrijping van het mes op het werkstuk zijn;
3) Juiste voedingssnelheid per tand om goede snijresultaten te bereiken en gereedschapslijtage te verminderen wanneer de spanen dik genoeg zijn. Door gebruik te maken van bladen met een voorste hoekgroef om soepele snijeffecten en het laagste vermogen te bereiken;
4) De diameter van de frees, geschikt voor de breedte van het werkstuk;
5) Correcte hoofdafwijkingshoek (45 graden geschikt voor algemeen frezen);
6) Geschikte freespositie;
7) Gebruik alleen snijvloeistof als dat nodig is; droogfrezen resulteert meestal in een betere standtijd.