


Hoe vervorming overwinnen? Vaardigheden voor het CNC draaien van dunwandige onderdelen
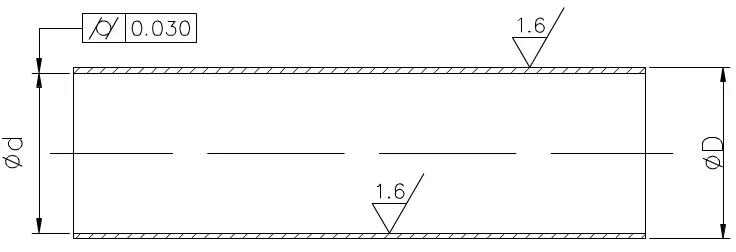
Tijdens het snijproces zijn dunwandige structuren gevoelig voor vervorming als gevolg van de werking van snijkrachten, wat resulteert in het verschijnen van elliptische of taillevormige structuren met kleine middelpunten en grote uiteinden. Bovendien zijn dunwandige hulzen vanwege de slechte warmteafvoer tijdens de verwerking gevoelig voor thermische vervorming, waardoor het moeilijk wordt om de bewerkingskwaliteit van de onderdelen te garanderen. De in de figuur getoonde onderdelen zijn niet alleen lastig vast te klemmen, maar ook moeilijk te verwerken in de verwerkingsruimte. Het is noodzakelijk om een speciale dunwandige huls en beschermende schacht te ontwerpen.
Proces analyse
Volgens de technische vereisten in de tekening wordt het werkstuk verwerkt met behulp van naadloze stalen buizen en is de oppervlakteruwheid van het binnengat en de buitenmuur Ra1,6 μm. Dit kan worden bereikt door te draaien, maar de cilindriciteit van het binnenste gat is 0.03 mm, wat een hoge vereiste is voor dunwandige onderdelen. Bij massaproductie is het procestraject grofweg als volgt: snijden - warmtebehandeling - kopzijde auto - buitencirkel auto - binnengat auto - kwaliteitscontrole.
Het proces van "binnenste gatverwerking" is de sleutel tot kwaliteitscontrole. Het is moeilijk om een cilinder van 0.03 mm te garanderen als het gaat om het snijden van binnengaten, met uitzondering van de buitencirkel en de dunwandige behuizing.
Sleuteltechnologieën voor voertuiggaten
De belangrijkste technologie bij het draaien van gaten is het oplossen van de stijfheids- en spaanverwijderingsproblemen van het binnengatdraaigereedschap. Om de stijfheid van het binnengatdraaigereedschap te vergroten, moeten de volgende maatregelen worden genomen:
(1) Probeer het dwarsdoorsnedeoppervlak van de gereedschapshouder zoveel mogelijk te vergroten. Meestal bevindt de punt van het draaigereedschap voor het binnenste gat zich boven de gereedschapshouder, zodat het dwarsdoorsnedeoppervlak van de gereedschapshouder minder dan 1/4 van het dwarsdoorsnedeoppervlak van het gat bedraagt, zoals weergegeven in de linker afbeelding. Als de punt van het binnengatdraaigereedschap zich op de hartlijn van de gereedschapshouder bevindt, kan het dwarsdoorsnedeoppervlak van de gereedschapshouder in het gat aanzienlijk worden vergroot, zoals weergegeven in de afbeelding rechts.
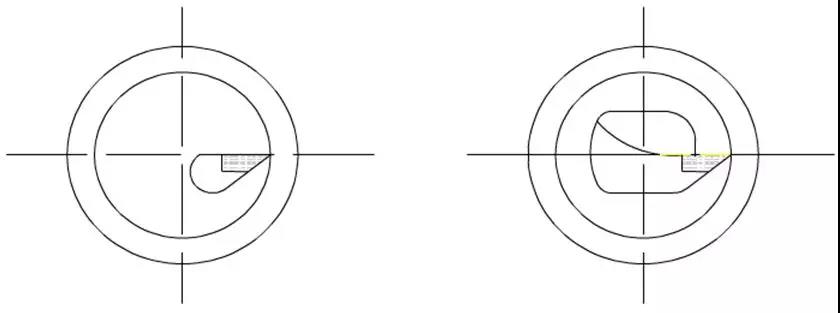
(2) De verlengingslengte van de gereedschapshouder moet zo lang mogelijk zijn, wel 5-8mm langer dan de lengte van het werkstuk, om de stijfheid van de draaigereedschapshouder te vergroten en trillingen tijdens het snijproces te verminderen.
Los het probleem van het verwijderen van spanen op
De belangrijkste controle is de richting van de snijstroom, en het grove draaigereedschap vereist dat de spanen naar het te bewerken oppervlak stromen (voorste spanen). Daarom wordt een binnengatdraaigereedschap met een positieve randhellingshoek gebruikt, zoals weergegeven in de volgende afbeelding.

Bij precisiedraaien is het vereist dat de spanen naar het midden van de voorste rij spanen stromen (spaanafvoer vanuit het midden van het gat). Daarom moet bij het slijpen van het gereedschap aandacht worden besteed aan de slijprichting van de snijkant en moet de spaanverwijderingsmethode voorwaarts langs de hellende boog zijn. Zoals weergegeven in de onderstaande afbeelding, wordt YA6 gebruikt als legering voor precisiedraaigereedschappen. Momenteel heeft het M-type een goede buigsterkte, slijtvastheid, slagvastheid, evenals weerstand tegen hechting en temperatuur met staal.
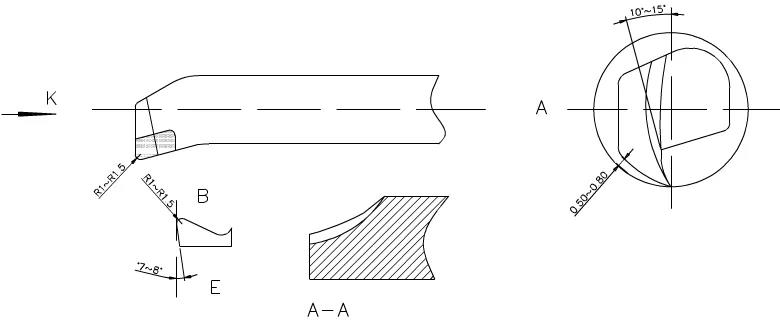
Bij het slijpen wordt de voorste hoek afgerond tot een cirkelbooghoek van 10 graad -15 graad en de achterste hoek wordt afgerond tot een afstand van 0.5-0. 8 mm van de muur volgens de bewerkingsboog (de onderste lijn van het gereedschap bevindt zich in een boog met de klok mee). De snijkanthoek in de k-richting is § 0.5-1, en de gepolijste rand langs punt B van de spaanrand is R1-R1.5. Het is geschikt om de secundaire rughoek tot 7 graden -8 graden te slijpen, en de AA-punten van de E-binnenrand zijn afgerond om spanen naar buiten te verwijderen.
Verwerkingsmethode
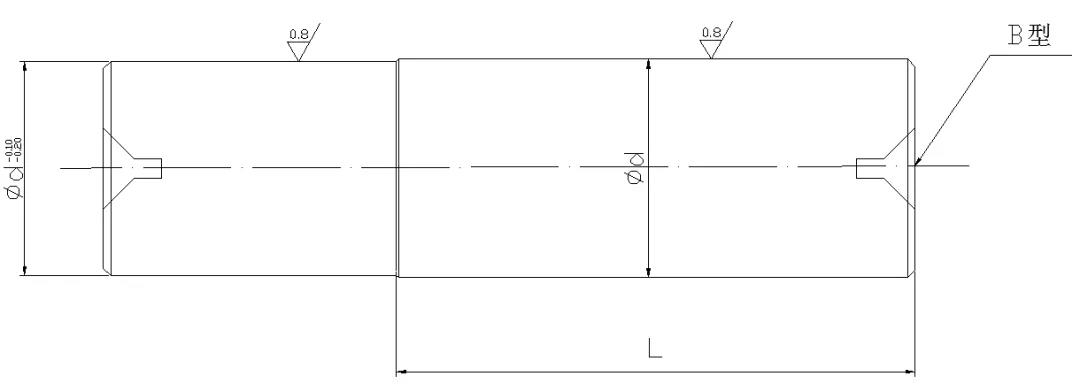
(1) Vóór de verwerking moet een beschermende schacht worden gemaakt. Het belangrijkste doel van de asbeschermer is om het binnenste gat van de dunwandige huls met de oorspronkelijke maat te bedekken, deze met voor- en achterpunten te bevestigen om de buitenste cirkel zonder vervorming te verwerken en de kwaliteit en nauwkeurigheid van de buitenste cirkelverwerking te behouden. De verwerking van de beschermschacht is dus een cruciale stap in het proces van de verwerking van dunwandige omhulsels.
45 # koolstof structureel rond staal gebruikt voor het verwerken van asbeschermingsplano's; De kopzijde van de auto is aan beide uiteinden voorzien van B-vormige bovengaten, met een ruwe buitencirkel en een marge van 1 mm. Laat na de warmtebehandeling, het temperen, het vormen en het nauwkeurig bewerken een marge van 0,2 mm over voor het slijpen. Behandel het gebroken oppervlak opnieuw met een hardheid van HRC50 en maal het vervolgens met een externe cilindrische slijpmachine, zoals weergegeven in de volgende afbeelding. De nauwkeurigheid voldoet aan de eisen en zal na oplevering gebruikt worden.
(2) Om ervoor te zorgen dat het werkstuk in één keer kan worden bewerkt, moet voor het onbewerkte stuk materiaal een klempositie en een snijmarge worden aangehouden.
(3) Behandel eerst het ruwe embryo met hitte en pas het aan op een hardheid van HRC28-30 (binnen het bewerkbaarheidsbereik).
(4) Het draaigereedschap maakt gebruik van C620. Eerst wordt de voorste punt in de spilkegelpositie gefixeerd. Om vervorming van het werkstuk bij het vastklemmen van de dunwandige huls te voorkomen, wordt een dikke huls met open lus toegevoegd, zoals weergegeven in de volgende afbeelding.
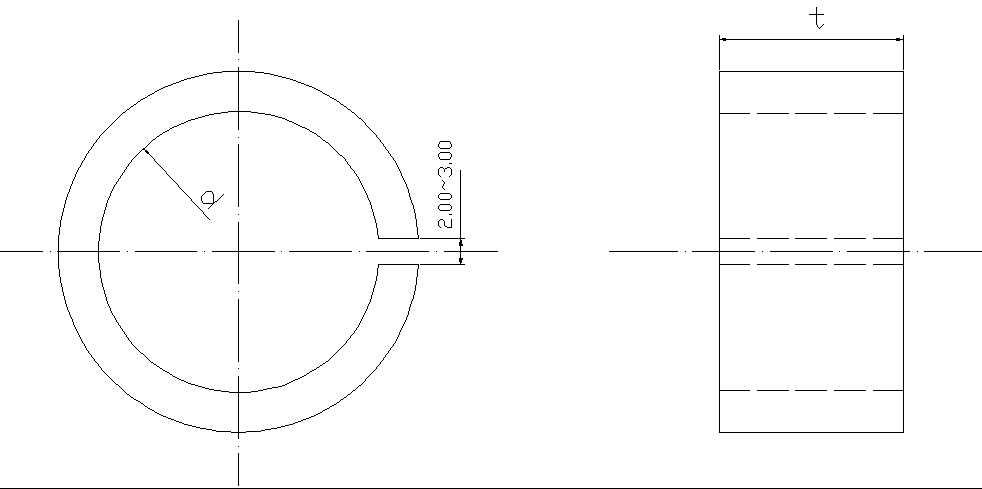
Om de massaproductie te behouden, wordt het ene uiteinde van de buitenste cirkel van de dunwandige behuizing bewerkt tot een uniforme maat d, en wordt de liniaal t axiaal vastgeklemd. De dunwandige behuizing is samengedrukt om de kwaliteit van het binnenste gat van de auto te verbeteren en de grootte te behouden. Gezien de generatie van snijwarmte is het moeilijk om de omvang van de uitzetting van het werkstuk te begrijpen. Er moet voldoende snijvloeistof worden gegoten om de thermische vervorming van het werkstuk te verminderen.
(5) Gebruik een automatisch centrerende drieklauwplaat om het werkstuk stevig vast te klemmen, draai het eindvlak en draai ruwweg de binnencirkel. Laat een marge van 0.1-0.2 mm over voor nauwkeurig draaien en vervang deze door een precisiedraaigereedschap om de vereiste snijmarge te bewerken om te voldoen aan de vereisten van overmatige pasvorm en ruwheid van de beschermende as. Verwijder het draaigereedschap voor het binnenste gat, steek de beschermende as in de voorste punt, klem deze vast met de punt van de staartzitting volgens de lengtevereisten, vervang het draaigereedschap voor de buitenste cirkel om de buitenste cirkel ruwweg te draaien en draai het vervolgens fijn om aan de vereisten van de tekening. Nadat u de inspectie heeft doorstaan, gebruikt u een snijmes om op de gewenste lengtemaat te snijden. Om de insnijding van het werkstuk vlak te maken wanneer het gebroken is, moet de snijkant schuin worden geslepen om het eindvlak van het werkstuk vlak te maken; Het deel van de beschermschacht dat klein is geslepen, is te snijden en gaten te laten. De beschermende as is klein geslepen om de vervorming van het werkstuk te verminderen, trillingen te voorkomen en vallen en botsingen tijdens het zagen te voorkomen.
Conclusie
De bovenstaande methoden voor het verwerken van dunwandige omhulsels hebben het probleem opgelost van vervorming of maat- en vormfouten die niet aan de eisen voldoen. De praktijk heeft uitgewezen dat de verwerkingsefficiëntie hoog is, eenvoudig te bedienen is en geschikt is voor het bewerken van langere dunwandige onderdelen. De afmetingen zijn eenvoudig te controleren en er wordt secundaire voltooiing bereikt. Batchproductie is ook praktischer.


