


Waarom is uw boor altijd onstabiel?
Het definiëren van de kwaliteit van gatbewerking is eigenlijk moeilijk omdat
Als het gat strikte tolerantie- of oppervlakteafwerkingseisen heeft, wordt het gat meestal voltooid door secundaire bewerking, zoals kotteren of ruimen, tot de uiteindelijke bewerkingsgrootte. In deze gevallen kan de belangrijkste waarde van een boor zijn dat er zo snel mogelijk zoveel mogelijk gaten worden geboord, en wat gebruikers kunnen zien is of de positionering nauwkeurig is.
Maar dit is niet altijd het geval. Bij sommige toepassingen kan het besteden van meer tijd en moeite ertoe bijdragen dat de boor in één handeling aan de kwaliteitsnormen voldoet. Als alternatief kan worden vastgesteld dat de kwaliteit van het boren van invloed is op het vermogen ervan om secundaire verwerking van hoge kwaliteit te accepteren. Als u bijvoorbeeld met een te hoge snelheid boort, kan de hitte ervoor zorgen dat het materiaal hard gaat werken, waardoor de levensduur van de kraan aanzienlijk wordt verkort en het materiaal zelfs te hard wordt om te tappen.
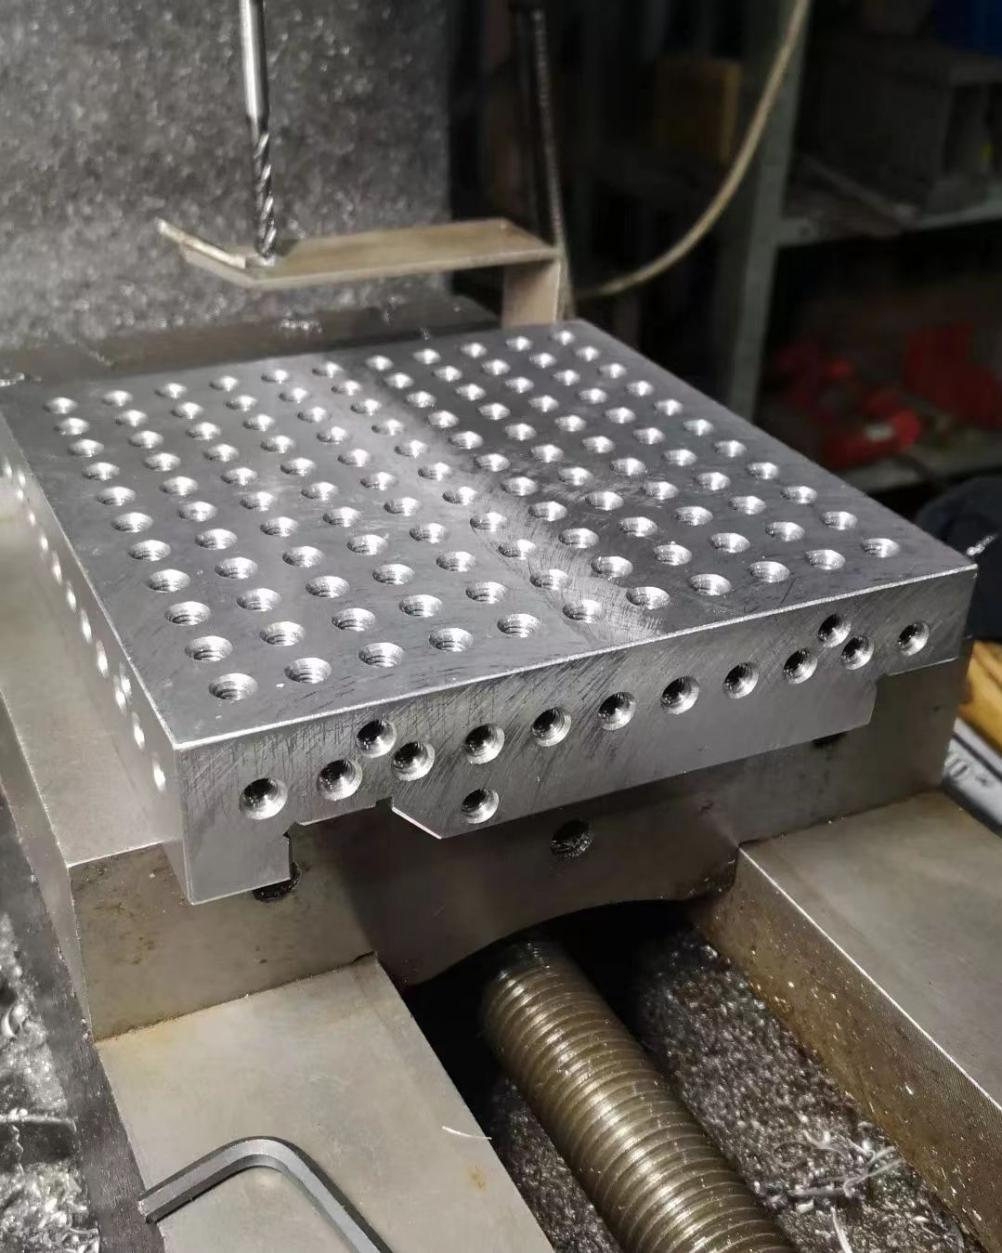
Als een boor van een harde legering 2 of 200 gaten boort, kan het anders zijn; Als het 200 is, kan de kwaliteitsfocus vooral liggen op de snelheid (efficiëntie) waarmee het werk wordt voltooid; Als deze klus slechts twee gaten vereist, kunt u door meer tijd en moeite te besteden aan het boorproces, of door speciaal ontworpen gereedschap te gebruiken om gaten in één handeling te boren en te ruimen, zonder extra processen gaten produceren die aan de kwaliteitsspecificaties voldoen.
Misschien zijn er drie vragen die bij mij opkomen
Voldoet het aan de tolerantie van het gat?
Voldoet 2 aan de eisen voor gatbewerking.
Of de rondloop goed is.
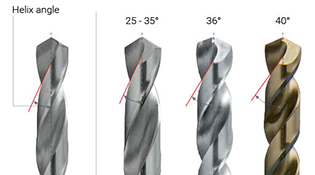
Boren van harde legeringen worden feitelijk op veel gebieden toegepast, maar ook veel technologieën worden over het hoofd gezien. Ook het ontwerp van spiraalhoeken is heel bijzonder, zoals lage spiraalhoeken of rechte groefboren, die zeer geschikt zijn voor materialen met een korte spanen zoals gietijzer en nodulair gietijzer. Een spiraalhoek van 20-30 graden is bijvoorbeeld bevorderlijk voor universeel boren in verschillende harde materialen, omdat deze hoek helpt bij het verwijderen van spanen.
Aluminium en koper hebben echter vaak grote spiraalhoeken, wat een voorspellend effect heeft en helpt bij het verwijderen van spanen. Het kiezen van boren met de juiste eigenschappen voor specifieke materialen en toepassingen verlengt de standtijd en zorgt voor een goede gladheid.
De coating heeft ook aanzienlijke verschillen. Gewoonlijk zullen sommige boormerken bijvoorbeeld composietcoatings gebruiken die hun effecten volledig kunnen uitoefenen, waaronder titanium-, chroom- en titaniumsiliciumlagen.
Silicium geeft de coating een hoge smering, zodat spanen eraf kunnen glijden en de vorming van spanenafzettingen wordt voorkomen. Het vermijden van spaanopbouw is de sleutel tot het behouden van een goed snijvermogen van het gereedschap en het vermijden van sporen op de gatwand.
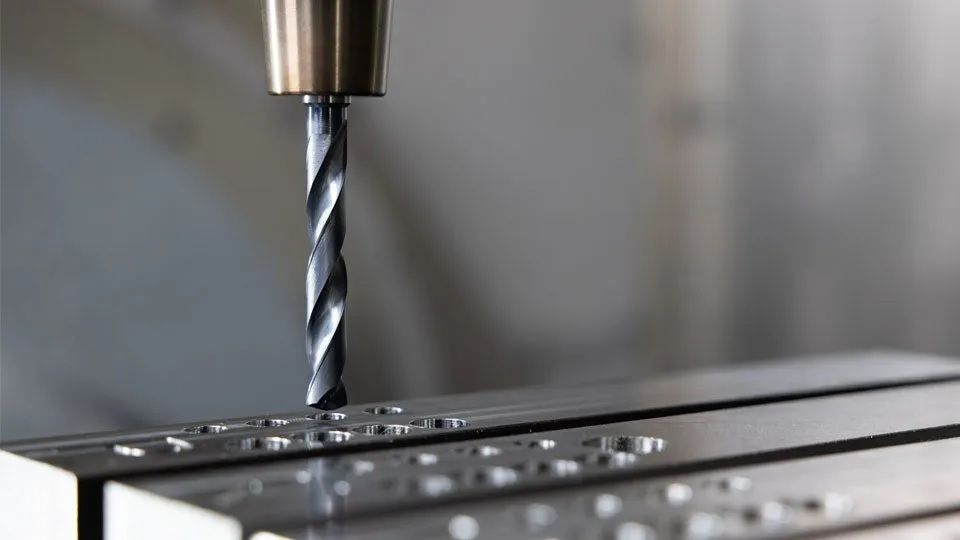
Sommige nieuwe coatings worden gecombineerd met hogere snelheden om materialen te verwijderen en poriën met een goede gladheid te produceren. Deze coatings moeten bestand zijn tegen de hitte die wordt gegenereerd door snelle bewegingen.
een
Controleer de details van de boor
Door het juiste staafmateriaal te kiezen, begint de kwaliteit van het gat al vanaf het procesontwerp. Als de slingering te groot is, zal dit de nauwkeurigheid, gladheid en concentriciteit van het gat opofferen. De juiste kerndikte op de boorpunt is belangrijk voor de boor om de stabiliteit te behouden bij het verbinden met het verwerkte materiaal, om te voorkomen dat de boor te groot en verschoven wordt, waardoor het gat te groot kan worden of de boor kan worden aangetast. rechtheid van het gat.
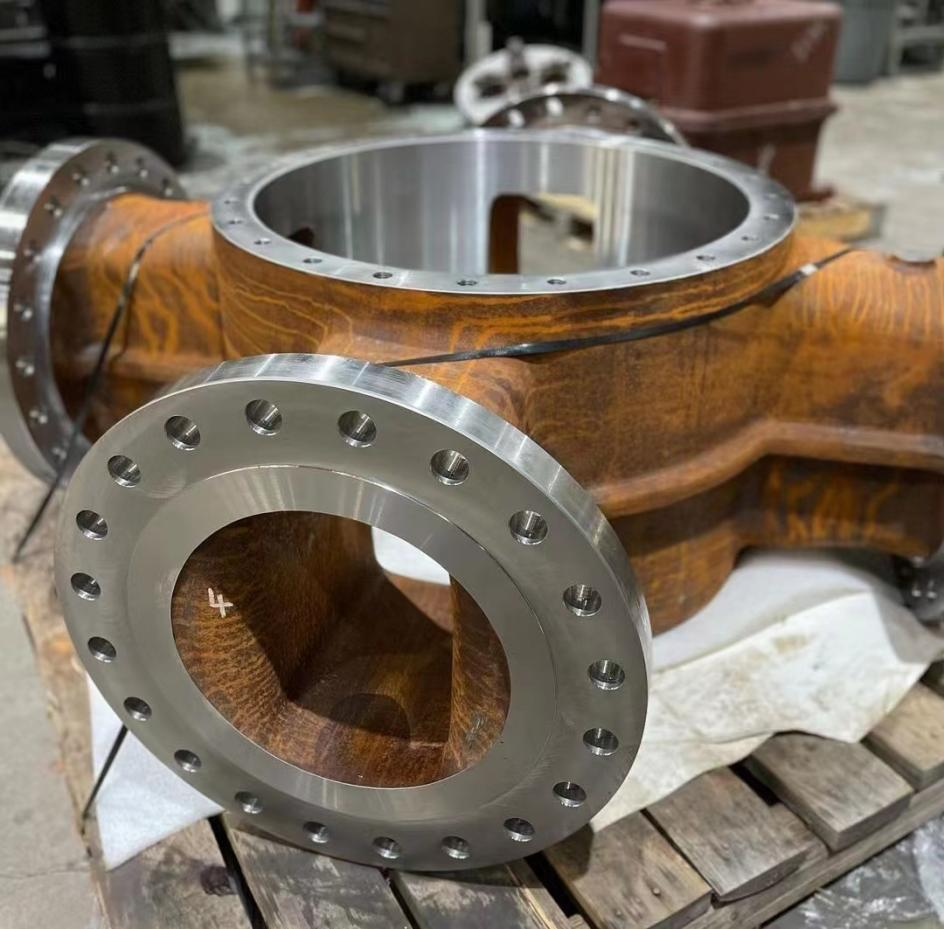
Wanneer de kwaliteitseisen het verbeteren van toleranties en oppervlakteafwerking omvatten, kan het nuttig zijn om van boren met een enkel ligament naar een dubbel ligament te veranderen.
Deze randen stabiliseren de boor door vier contactpunten in het gat te bieden en zorgen voor een polijsteffect voor een zeer goede afwerking. De dubbele ligamenten dienen ook als geleiding, waardoor de boor in een rechte lijn naar voren beweegt, vooral in diepe gaten. Het kan voorkomen dat de boor groter wordt en gaat trillen, waardoor een relatief rond gat ontstaat.
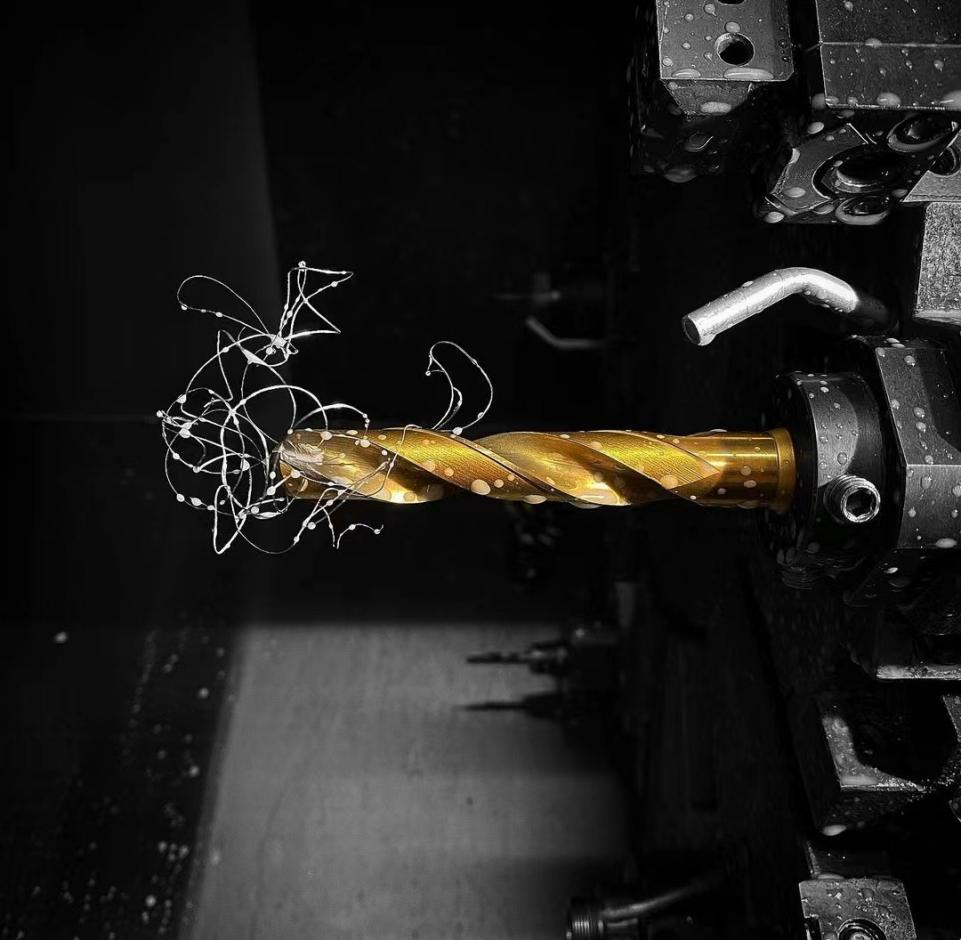
Hoewel boren met dubbele ligamenten goede oppervlakken produceren in materialen met korte spanen, wordt het gebruik van boren met enkele ligamenten aanbevolen wanneer het materiaal groeiende spanen produceert. Voor materialen met lange spanen, zoals aluminium of roestvrij staal, hebben boren met enkele ligamenten de voorkeur. Het gebruik van dubbelligamentboren van roestvrij staal kan ervoor zorgen dat er spanen in het contactpunt tussen de boor en het materiaal terechtkomen.
Het beheersen van het springen is een ander belangrijk aspect van de hole-kwaliteit. Te veel springen kan ervoor zorgen dat de bewerkte opening groter wordt, en naarmate de snelheid van de boor toeneemt en draait, zal de boor steeds grotere gaten boren.
Een te lange boor kan tot een slechte stijfheid leiden en trillingen veroorzaken. Deze trillingen, vooral de trillingen die moeilijk te zien zijn met een kleine boor, kunnen ervoor zorgen dat de boor breekt en een gebroken blad op het binnenoppervlak van het gat achterlaten.
twee
Controle van snijvloeistof
Een goed koelmiddelbeheer, inclusief het handhaven van een optimale koelmiddelconcentratie, filtratie en druk, is van cruciaal belang bij boortoepassingen.
De juiste concentratie koelvloeistof verhoogt de smering terwijl de warmte van de snijkant van de boor wordt weggenomen. Door te filteren kunnen metaalverontreinigende stoffen en andere stoffen worden verwijderd, waardoor de boorprestaties worden verbeterd en problemen zoals verstopping van het koelgat in boren met een kleine diameter worden voorkomen.
Het voorkomen dat spanen in de muur tussen de boor en het te bewerken materiaal terechtkomen, is cruciaal voor de kwaliteit van het gat. De vorm en kleur van deze chips kunnen operators helpen bepalen of de kwaliteit van de door de boor geboorde gaten goed of slecht is.
Het is belangrijk dat de spaanafvoergroef van de boor mooie conische spanen produceert. Twee tot drie gekrulde of gevlochten spanen kunnen verstrikt raken in de spanengoot en langs beide zijden van het gat schuren en krassen. Deze wrijving kan oppervlakteruwheid veroorzaken.
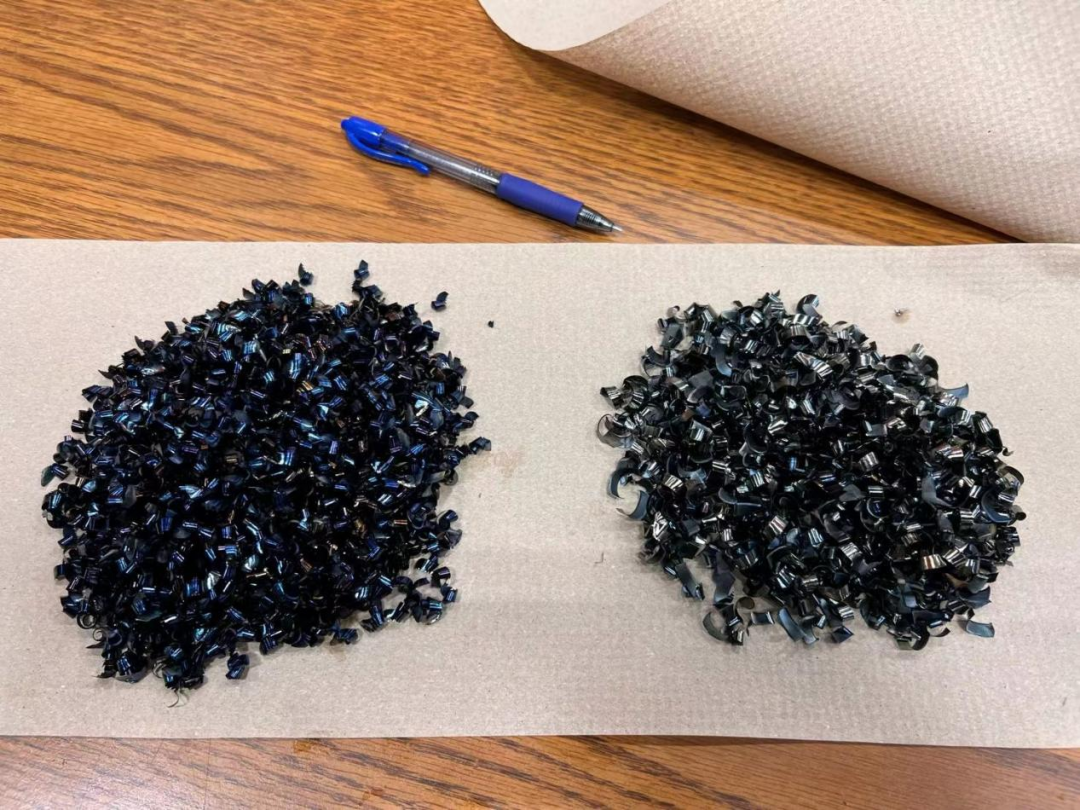
De achterkant van de chip moet zilverkleurig en glanzend zijn. In tegenstelling tot bij het frezen wil je blauw zien (deze foto toont alleen de kleur van de spanen, niet de boorspanen), omdat dit betekent dat er warmte in de spanen komt, en blauw geeft aan dat het bewerken van gaten betekent dat er een grote hoeveelheid warmte vrijkomt op de spanen. de snijkant. Door deze hitte zal het mes sneller verslijten.
Bij het meten van de kwaliteit van snijgereedschap is stabiliteit vaak een kernindicator, wat ook het verschil is tussen grote en kleine fabrieken. Daarom wordt aanbevolen dat fabriekseigenaren zich niet laten misleiden door tijdelijk lage prijzen, aangezien de door iedereen geïnvesteerde tijdskosten nog steeds hoog zijn. Het is het beste om zoveel mogelijk professionele fabrikanten te vinden.


