Begrijp jij al deze langzame draadverwerkingstechnieken?
Kernloos snijden, ook wel chipvrij snijden genoemd, is een verwerkingsmethode waarbij de elektrodedraad een dicht traject volgt binnen de bewerkingsvorm zonder dat er afvalmateriaal ontstaat bij het bewerken van zeer kleine vormen. Er zijn twee methoden voor spaanvrij bewerken: spiraalvormig pad en parallel pad, zoals weergegeven in de volgende afbeelding. Bij het snijden zonder kern verwijdert het hoofdsnijgereedschap de gehele vorm en laat een geschikte marge over voor de snijverwerking.
Als de kernloze verwerkingsmethode niet wordt gebruikt, zal het hoofdsnijden zeer klein afval produceren, dat gemakkelijk in het onderste mondstuk valt. Ten eerste is het moeilijk om het afval op te rapen, en ten tweede is het gemakkelijk om het onderste mondstuk te beschadigen bij het verplaatsen van de as, en zelfs om het werkstuk van positie te laten veranderen, wat resulteert in schroot. Het doel van het gebruik van kernloos snijden is meestal voor het verwerken van kleine gaten, en sommige mensen gebruiken kernloos snijden om het doel van onbemande machines te bereiken. Zowel 2D- als 3D-paden kunnen kernloos snijden gebruiken.
02 Zowel mannelijke als vrouwelijke schimmels komen samen naar buiten
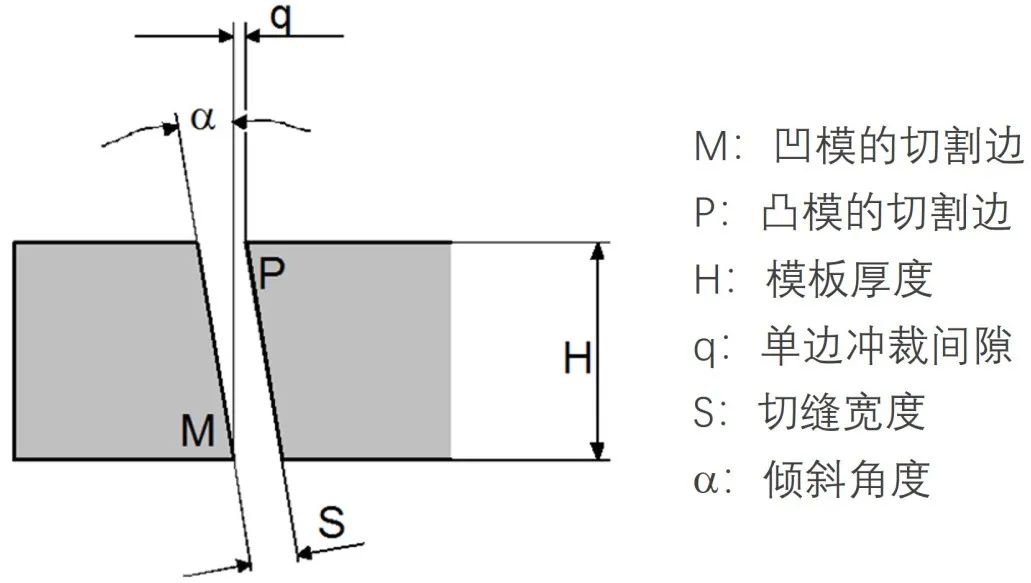
Voor de draadsnijbewerking van ponsmatrijzen en snijmatrijzen is, als niet-taps snijden wordt gebruikt, de breedte van de snijnaad meestal groter dan de ponsspleet. Daarom moeten twee materialen worden voorbereid om de convexe matrijs (mannelijk) en de concave matrijs (vrouwelijk) afzonderlijk te snijden. Als we een geschikte hoek voor de sjabloon ontwerpen en draadsnijden gebruiken voor conische bewerking, kunnen we zowel convexe als concave mallen op één sjabloon verwerken, wat de productie-efficiëntie aanzienlijk kan verbeteren en de materiaalkosten kan verlagen.
De ponsspleetwaarde kan worden verkregen op basis van de dikte van het productmateriaal, en de snijspleetbreedte kan worden berekend op basis van de diameter van de elektrodedraad en de eenzijdige ontladingsspleet. De dikte van de sjabloon is ook bekend. Met deze gegevens kan de snijhoek die nodig is voor het draadsnijden worden berekend. Zoals weergegeven is de formule voor het berekenen van de hoek: a=arctg [(Sq)/H]
03 Verwerking van bijpassende onderdelen
De verwerking van op elkaar aansluitende onderdelen hangt af van het selecteren van de juiste offset van de elektrodedraad, de juiste pasafstand en het reinigen van de scherpe hoeken. De stappen voor het verwerken van bijpassende onderdelen zijn:
1) Verwerking van bolle mallen. Snij een pons van 10mm x 10mm met behulp van standaardparameters en meet de afmetingen. Als de offset van de gebruikte elektrodedraad 0.223, 0.164, 134, 0,129 is en de gemeten maat 10,004 mm is, is te zien dat de maat 0,002 mm groter is op één kant.
2) Pas de verschuiving aan. Omdat de werkelijke grootte van het uitsteeksel 0 is.002 mm groter aan één kant, moet de offset van de elektrodedraad worden aangepast naar 0.221, 0 .162, 0,132, 0,127.
3) Bereken de offset van de bewerkingsmatrijs. De offset van de elektrodedraad van de standaard concave en convexe mallen is hetzelfde. Maar de concave mal moet de speling van één zijpassing aftrekken. Voor langzame draadverwerking is de opening voor een strakke montage doorgaans 0.002 mm aan één kant, en de opening voor een soepele montage is 0.{{9} }05 mm aan één kant. Als de speling bijvoorbeeld 0.005 mm is, is de offset van de elektrodedraad van de snijmatrijs 0,216, 0,157, 0,127, 0,122.
4) Werk samen om de convexe mal in de concave mal te passen en zorg ervoor dat het werkstuk tijdens het passen verticaal wordt geplaatst. Door langzaam draadsnijden te gebruiken om een speling van 0,005 mm aan één kant te verwerken, ontstaat een soepelere pasvorm.
04 Lineair snijden
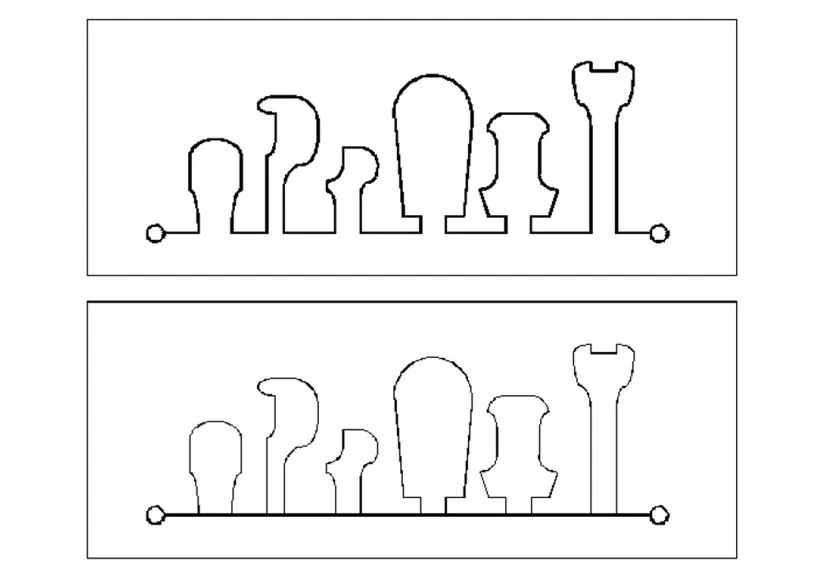
Wanneer het nodig is om draadsnijden te gebruiken om een reeks cilindrische convexe mallen te verwerken, worden tijdens het programmeren deze convexe malvormen op een sjabloon ontworpen en met elkaar verbonden gehouden. Ten slotte worden ze lineair gesneden en gescheiden, zoals weergegeven in de volgende afbeelding. Dit proces is bijzonder geschikt voor het langdurig continu snijden van kleine uitsteeksels. Het gebruik van dit proces vereist een redelijke regeling, waarmee het doel kan worden bereikt om materialen te besparen en snijvervorming te voorkomen.
05 Composiet snijden
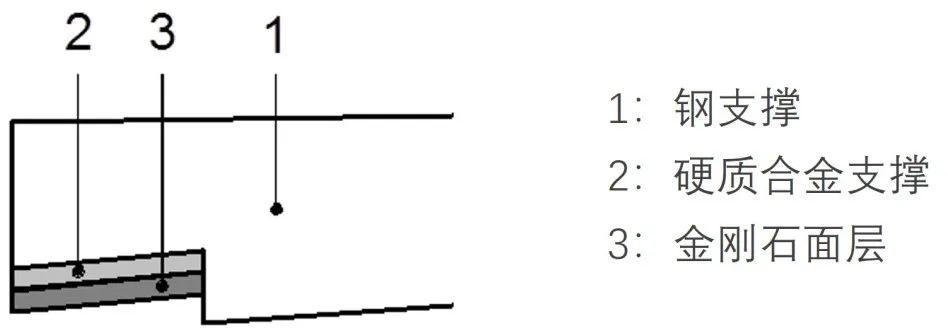
Composiet zagen is het gelijktijdig snijden van werkstukken die uit verschillende materialen bestaan. Composietsnijden wordt voornamelijk gebruikt voor het snijden van verschillende materiaalcombinaties van ponsmatrijzen, het snijden van verschillende materiaalcombinaties van pons- en knipmatrijzen en het snijden van composietmaterialen met vormdraaigereedschappen, zoals weergegeven in de volgende afbeelding. Bij dit soort snijden is snijstabiliteit een probleem, en bij het selecteren van procesparameters kan worden overwogen om materialen te selecteren met de dikste of moeilijkst te snijden onderdelen als basis.
06 Stapelen snijden
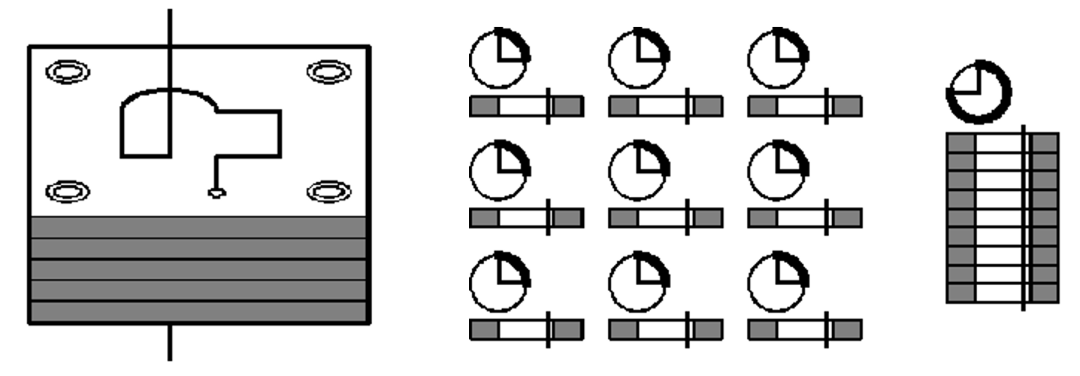
Stapelsnijden verwijst naar het in één keer snijden van een bepaald aantal werkstukken van dezelfde vorm en hetzelfde materiaal door het stapelen van onderdelen, zoals weergegeven in de volgende afbeelding. Dit proces wordt gebruikt voor het snijden van dunne plaatdelen, en de algehele efficiëntie van het eenmalige snijden van grote diktes is veel hoger dan dat van het snijden van dunne platen uit één stuk. Bevestig de dunne plaat aan elkaar met schroeven of geleidende lijm tot een heel blok, waarbij de geleidbaarheid tussen de verschillende onderdelen wordt gewaarborgd. Bovendien mag de dikte van de stapeling niet te dik zijn, bij voorkeur niet groter dan 150 mm, anders zal dit de bewerkingsnauwkeurigheid van de consistentie van de gestapelde onderdelen beïnvloeden.